
框架式深腔挤压成型液压机四角八面导向结构有哪些优势
来源:乐鱼体育网站入口 发布时间:2026-09-23 19:03:07在金属深腔冷挤压、温挤压加工行业,长筒类、杯型类锻件的成型质量,很大程度取决于液压机滑块运行的平稳度。深腔挤压工艺加工时,金属坯料在模具内部发生剧烈塑性流动,极易产生侧向分力,给滑块带来偏心载荷。普通液压机采用简单双导向结构,抗偏载能力偏弱,滑块在挤压过程易发生微量倾斜,最终造成锻件壁厚不均匀、模具磨损加剧,严重时直接引发模具崩损,增加公司制作成本。框架式深腔挤压成型液压机搭载的四角八面导向结构,就是针对深腔挤压偏心受力问题设计的专用导向结构,能够有效约束滑块偏移,提升设备抗偏载能力,保障锻件成型精度,是深腔挤压成型设备的核心结构亮点。
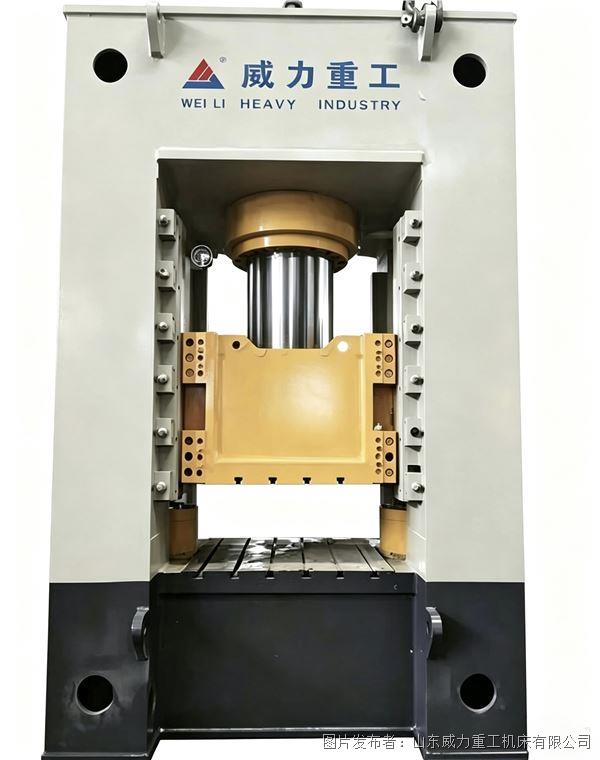
四角八面导向结构,指在滑块四个角部分别设置两组导向副,合计八个导向承压面,将滑块全方位约束在框架内部。整套导向机构由重型导轨、耐磨导向滑板、间隙调节组件组成,分布在滑块四角,从上下、左右多个方向限制滑块偏移。对比传统单导向、双导向结构,八面导向可以同时承受来自各个方向的侧向推力,分散挤压过程产生的偏心载荷,避免滑块在侧向力作用下发生倾斜。导向滑板选用高耐磨合金材料,摩擦系数低,耐磨性能强,长期反复挤压作业,导向间隙变化小,设备精度保持性更好。同时导向间隙可通过调节组件现场微调,方便操作人员根据工件工艺技术要求校准滑块垂直度,适配不一样的规格锻件的生产需求。
抗偏载性能提升是四角八面导向结构最突出的优势。深腔挤压加工时,坯料金属流动不均匀会持续产生侧向力,普通四柱液压机遇到偏心载荷,滑块有可能会出现偏摆,不仅锻件内外壁尺寸出现偏差,模具单侧受力过大,会加速模具磨损,缩短模具常规使用的寿命。四角八面导向依靠八个导向面共同分担侧向载荷,即便挤压工况存在一定偏心,滑块依旧能保持垂直下行,保证模具上下模精准对中,减少模具与坯料之间的不均匀摩擦,降低模具损耗,延长模具使用周期,减少频繁更换模具带来的停机损失,提升生产线整体生产效率。
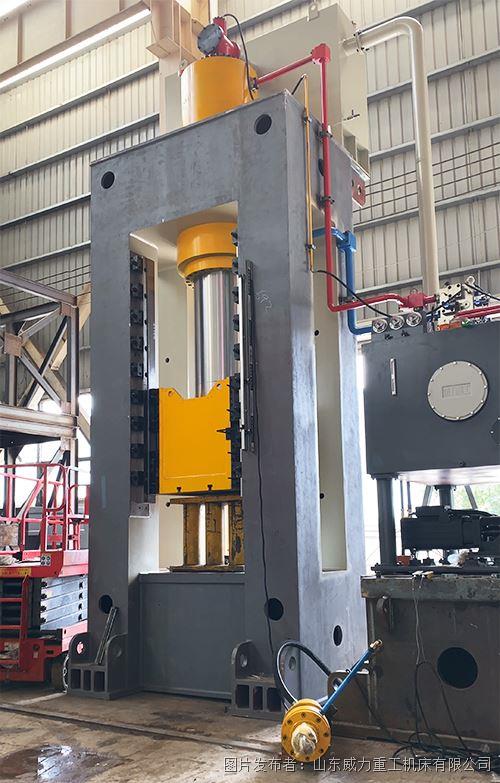
成型精度稳定,也是该导向结构带来的重要价值。对于新能源壳体、汽车传动筒件这类精密锻件,工件壁厚公差要求严格,微小的滑块倾斜,都会造成成品壁厚超差。框架式深腔挤压成型液压机依靠四角八面导向,滑块下行直线度更高,运行过程摆动量极小,坯料在封闭模具内均匀受压,金属流动更稳定,成品筒件壁厚均匀,内孔与外壁尺寸一致性高,减少后续机加工余量,降低精加工成本。在批量连续生产工况下,导向结构持续保持高精度运行,同一批次工件尺寸波动小,产品合格率更高。
除了抗偏载、高精度两大核心优势,四角八面导向结构还能降低设备运维难度。耐磨导向滑板为分体式结构,如果出现磨损,可单独更换滑板,无需整体拆卸滑块,维修更换便捷,降低设备维护成本。整套导向机构布置在闭式框架内部,框架本体可以阻挡锻件氧化皮、金属碎屑进入导向副,减少杂质对导轨的划伤,起到保护导向面的作用,进一步延长导向组件常规使用的寿命。
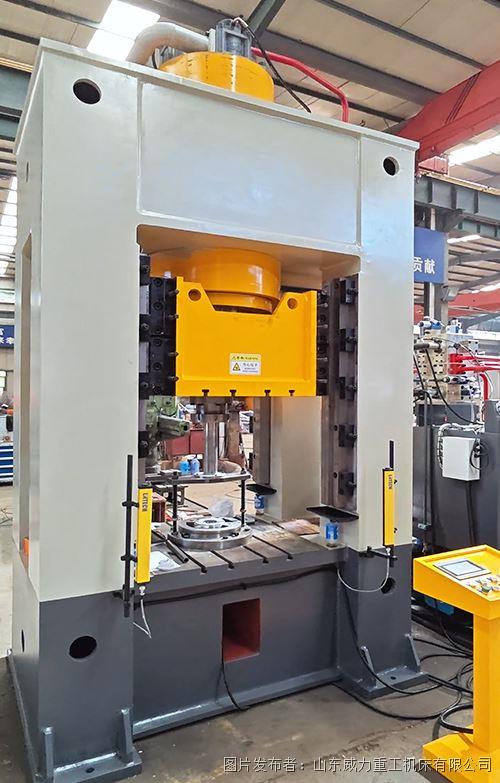
在实际选型中,加工深腔长筒锻件、偏心挤压工件的锻造企业,优先选择搭载四角八面导向的框架式深腔挤压成型液压机。该结构从根源解决深腔挤压侧向力带来的滑块偏摆问题,兼顾设备稳定性、锻件成型精度以及模具使用寿命,为各类金属深腔挤压件的规模化生产提供较为可靠的设备基础。


 关闭返回